Álcool polivinílico (PVA) O PVA é um polímero sintético hidrossolúvel único, que se destaca por sua forte capacidade de formação de filmes, alta resistência à tração e excepcional desempenho como barreira contra gases e solventes orgânicos. Ao contrário dos polímeros tradicionais sintetizados por polimerização direta de monômeros, o PVA é produzido por meio da hidrólise ou alcoolise do acetato de polivinila (PVAc). Devido à sua natureza atóxica, biodegradável e altamente ajustável, o PVA tornou-se um material indispensável em aplicações como colagem têxtil, revestimentos de papel, embalagens hidrossolúveis e hidrogéis médicos avançados.
1. Principais propriedades técnicas e desempenho
O valor industrial do PVA depende fortemente de duas variáveis estruturais: seu Grau de Polimerização (DP) e seu Grau de Hidrólise (DH).
Estrutura Química e Interações Hidroxila: A cadeia principal do polímero consiste em unidades repetidas de álcool vinílico contendo abundantes grupos hidroxila (–OH). Esses grupos criam fortes ligações de hidrogênio intra e intermoleculares, proporcionando alta cristalinidade, resistência mecânica e forte adesão à superfície polar.
Dinâmica de solubilidade: Enquanto polímeros hidrofóbicos como o polietileno (PE) ou o polipropileno (PP) resistem totalmente à água, o PVA se dissolve facilmente em água quente ou fria, dependendo do seu grau de hidrólise. Os graus totalmente hidrolisados (98–99% mol de DH) requerem energia térmica (acima de 80 °C) para romper as redes cristalinas de hidrogênio, enquanto os graus parcialmente hidrolisados (87–89% mol de DH) se dissolvem eficientemente em água à temperatura ambiente ou morna.
Barreira a gases versus permeabilidade à umidade: Filmes de PVA secos oferecem uma barreira excepcional contra oxigênio, nitrogênio e dióxido de carbono. No entanto, como as moléculas de água atuam como plastificantes, ambientes com alta umidade aumentam a mobilidade da cadeia polimérica, reduzindo o desempenho da barreira a gases e permitindo a transmissão de vapor de água.
Comportamento térmico e mecânico: Dependendo da qualidade, o PVA apresenta alta resistência à tração e ao impacto. Sua temperatura de transição vítrea (Tg) geralmente situa-se entre 45 °C e 85 °C, enquanto os pontos de fusão variam de 18 °C a 230 °C.
2. Fabricação Industrial e Processo de Alcoolise
Porque o álcool vinílico monomérico (CH3)2Como o grupo =CH–OH sofre tautomerização rápida em acetaldeído, o PVA não pode ser produzido diretamente a partir de seu monômero. Em vez disso, a produção comercial segue uma rota química em duas etapas:
Monômero de acetato de vinila (VAM) O processo envolve polimerização por radicais livres em um solvente (normalmente metanol) usando iniciadores de peróxido ou azo. As temperaturas de operação (de 10 °C a 80 °C) e o controle da transferência de cadeia determinam a massa molecular alvo resultante (o grau de polimerização varia tipicamente de 400 a mais de 4.000).
O acetato de polivinila (PVAc) resultante é dissolvido em metanol e reage com um catalisador básico, como... hidróxido de sódio (NaOH).
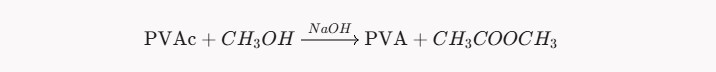
Reação em batelada: O PVAc e o álcali reagem em um reator em batelada. À medida que os grupos acetato são convertidos em hidroxilas, o polímero perde solubilidade em metanol, formando um bloco de gel firme que é moído, lavado e seco.
Reação contínua: A solução é alimentada continuamente em uma esteira de reação ou em um misturador de parafuso duplo. O controle do tempo de reação, da proporção de catalisador e da temperatura permite o ajuste preciso do nível de hidrólise (por exemplo, 88%, 98% ou 99%+).
O precipitado sólido é lavado com metanol para remover os subprodutos residuais de acetato de metila e acetato de sódio, sendo em seguida seco termicamente e peneirado para obter grânulos/pós uniformes de cor branca ou amarelo pálido.
3. Comparação: PVA vs. Polímeros Convencionais de Uso Geral
| Parâmetro | Álcool polivinílico (PVA) | Polietileno (PE) / Polipropileno (PP) | Polietileno Tereftalato (PET) |
| Solubilidade em água | Totalmente solúvel (dependendo da temperatura da água) | Hidrofóbico/Insolúvel | Insolúvel |
| Barreira de oxigênio | Superior em estados secos | Pobre | Moderado a Alto |
| Rota de degradação primária | Oxidação enzimática/aquosa | Foto-oxidação / Térmica | Térmico/Hidrolítico |
| Elasticidade e resistência à tração do filme | Alta resistência à tração e alta flexibilidade quando plastificado. | Alta resistência, elasticidade variável | Alta rigidez, alta resistência à tração |
| Resistência a solventes | Excelente contra óleos, gorduras e solventes orgânicos. | Resistência moderada a fraca contra hidrocarbonetos | Alta resistência química |
4. Principais aplicações em setores-chave
Indústria têxtil e de papel: Amplamente utilizado como agente de colagem de urdidura para reforçar a resistência à tração do fio durante a tecelagem e como agente de revestimento de superfície para melhorar a imprimibilidade, a resistência a óleos e a suavidade do papel.
Adesivos e Materiais de Construção: Atua como aglutinante primário ou coloide protetor em formulações de cola para madeira (emulsões de PVAc), adesivos para azulejos e argamassas de cimento para melhorar a retenção de água, a coesão e a trabalhabilidade.
Embalagens biodegradáveis e solúveis em água: Utilizadas na produção de cápsulas de detergente para roupa em dose única, filmes de embalagem para agroquímicos e camadas de barreira protetora temporárias que se dissolvem com segurança durante os ciclos de lavagem.
Aplicações Biomédicas e Materiais Avançados: Utilizados em engenharia de tecidos moles, hidrogéis biocompatíveis para cartilagem artificial, lentes de contato, matrizes farmacêuticas de liberação controlada e membranas de filtração eletrofiadas.
5. Inovações Técnicas Modernas e Tendências de Sustentabilidade
Copolímero de etileno-álcool vinílico (EVOH)A incorporação de unidades de etileno na estrutura do PVA reduz a sensibilidade à umidade, mantendo altas propriedades de barreira ao oxigênio, tornando o EVOH um material de referência para embalagens de alimentos multicamadas e tanques de combustível automotivos.
Reforço com nanocompósitos: A incorporação de nanocristais de celulose (CNC), óxido de grafeno ou nanopartículas de óxido metálico (como ZnO) melhora significativamente a resistência à chama, a estabilidade térmica e a condutividade elétrica sem comprometer a biodegradabilidade.
Vias de degradação ambiental: O PVA degrada-se em ambientes aquosos através de enzimas bacterianas específicas (por exemplo, PVA desidrogenase e hidrolase) que oxidam os grupos hidroxila e clivam a cadeia carbônica em água e dióxido de carbono, eliminando a acumulação persistente de microplásticos a longo prazo.
Site: www.elephchem.com
WhatsApp: (+)86 13851435272
E-mail: admin@elephchem.com


 Rede IPv6 suportada